L’argentana per saldatura è un termine commerciale molto usato, ma non indica una lega unica. In pratica, si parla di metalli d’apporto a base argento impiegati soprattutto per la brasatura forte, o saldobrasatura, di rame, ottone, acciaio, acciaio inox e altri materiali compatibili. La differenza rispetto alla saldatura per fusione è sostanziale: nella brasatura non si porta a fusione il metallo base, ma solo il materiale d’apporto, che scorre nel giunto per capillarità.
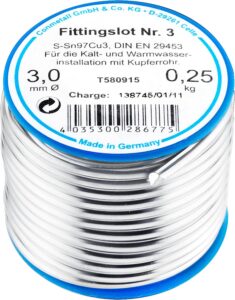
Per questo motivo non basta scegliere la bacchetta in base alla dicitura argentana. Conta la composizione, la norma di riferimento, l’intervallo di fusione, la presenza o meno di cadmio, il tipo di giunto e il flussante da usare. Una lega ad alto contenuto d’argento può offrire buona fluidità e bagnabilità, ma non è automaticamente adatta a qualsiasi applicazione.
Caratteristiche dell’argentana per saldatura
Con il nome argentana si trovano in commercio bacchette, fili, nastri, anelli, preforme e paste per brasatura forte. Le formulazioni più comuni appartengono alla famiglia Ag-Cu-Zn, cioè leghe di argento, rame e zinco, ma esistono anche varianti con nichel, stagno o fosforo, studiate per esigenze specifiche. Il fosforo, per esempio, può essere utile in alcune brasature su rame e sue leghe, ma non sostituisce il flussante in ogni contesto e non è adatto indistintamente a tutti i materiali.
Il principio di lavoro è quello tipico della brasatura forte: il pezzo viene riscaldato in modo uniforme fino a raggiungere la temperatura corretta, poi la bacchetta fonde e viene aspirata nel giunto. Se il gioco tra i pezzi, la pulizia e la temperatura sono corretti, la lega penetra bene e crea una giunzione resistente, spesso più pulita di una saldatura autogena su determinati assemblaggi. Se invece il giunto è sporco, ossidato o troppo aperto, la capillarità peggiora e il risultato diventa incerto.
In officina e in manutenzione, l’argentana viene usata spesso su tubi e raccordi in rame, su ottone e bronzo, su alcuni acciai al carbonio e, con le dovute precauzioni, su acciai inox. In ambito HVAC, idraulico e refrigerazione è una scelta frequente perché consente giunzioni a tenuta e ben controllabili. In applicazioni più sensibili, come alimentare, farmaceutico, chimico o impianti in pressione, non basta che la lega “funzioni”: servono prodotti tracciabili, senza cadmio, con documentazione completa e compatibilità verificata per il processo specifico.
Le varianti che contano davvero sono poche ma decisive. Ci sono leghe a basso, medio o alto contenuto d’argento; leghe senza cadmio, oggi preferibili nella maggior parte dei casi; leghe con cadmio, che presentano criticità tossicologiche e richiedono attenzione normativa; bacchette nude, da usare con flussante separato; e bacchette rivestite o flussate, dove il disossidante è già integrato. Esistono anche differenze nel formato: una bacchetta lineare non si comporta come un anello o una preforma, soprattutto quando servono dosaggi ripetibili.
Dal punto di vista tecnico, il nome commerciale da solo non dice molto. Vanno letti la designazione secondo EN ISO 17672, ISO 3677 o AWS A5.8 quando presenti, la composizione chimica, l’intervallo di fusione con solidus e liquidus, la temperatura di lavoro consigliata e la compatibilità con il flussante. Anche il colore della bacchetta può aiutare a riconoscere il prodotto in magazzino, ma non dice nulla di affidabile su resistenza o idoneità all’uso.
La percentuale di argento è solo uno degli elementi da valutare. In molte applicazioni una quota più alta può favorire fluidità e bagnabilità, ma alza anche il costo e non elimina i limiti legati a materiale base, gioco del giunto e temperatura. Una lega con prestazioni eccellenti su rame può non essere la più adatta su inox o su ambienti umidi con presenza di ammoniaca. Per questo le schede tecniche vanno lette sempre, senza affidarsi a una denominazione generica.
Un aspetto delicato è la presenza di cadmio. Le leghe che lo contengono hanno avuto impieghi storici, ma oggi sono da evitare come scelta ordinaria per i rischi legati ai fumi e per le restrizioni applicative. In condizioni di riscaldamento, il cadmio e i suoi ossidi possono diventare un problema serio per l’operatore; servono aspirazione adeguata, valutazione del rischio e spesso alternative senza cadmio. Nei prodotti professionali affidabili, la dichiarazione di assenza di cadmio è un’informazione importante quanto la composizione nominale.
Per l’uso hobbistico, il punto di partenza dovrebbe essere sempre il materiale da unire, non la bacchetta da comprare. Su piccoli lavori in rame e ottone può essere utile una bacchetta rivestita di flussante, purché il cannello riesca a portare il pezzo alla temperatura corretta. Per lavori occasionali conviene anche acquistare confezioni piccole, così si riduce il rischio di ossidazione, contaminazione e deterioramento del rivestimento. Nei contesti professionali e da officina, invece, la selezione va fatta su base documentale: norma, lotto, SDS, intervallo di fusione e procedura di brasatura devono essere coerenti con l’applicazione.
Il punto più spesso trascurato è il giunto. La brasatura forte dipende molto dal gioco tra le superfici: se la distanza è eccessiva, la lega fatica a risalire per capillarità; se è troppo stretta, il riempimento può diventare incompleto. Anche la preparazione conta: ruggine, grasso, vernice, ossidi, zincatura o altri residui compromettono la bagnabilità. Non si tratta quindi di “fondere un filo”, ma di costruire una condizione fisica corretta perché il metallo d’apporto lavori bene.
Come scegliere l’argentana per saldatura
La scelta corretta parte da una domanda molto concreta: quali metalli devi unire e in quale ambiente lavorerà il giunto? Da qui discendono quasi tutte le altre valutazioni. Un raccordo in rame per un impianto idraulico domestico non richiede le stesse caratteristiche di un giunto su inox, di una brasatura per refrigerazione o di un assemblaggio destinato a un impianto alimentare. L’errore più comune è scegliere la lega solo perché contiene più argento o perché è la più venduta.
Il primo criterio tecnico è la compatibilità con il metallo base. Le leghe Ag-Cu-Zn sono molto diffuse su rame, ottone e molti acciai, ma il comportamento cambia in base alla composizione della lega d’apporto, alla presenza di elementi aggiunti e al tipo di flussante. Su acciai inox, per esempio, alcune formulazioni sono più adatte di altre; in certi ambienti umidi o con ammoniaca la presenza di zinco può essere sconsigliata e la verifica va fatta sulla documentazione del produttore. Con materiali dissimili, come alluminio, titanio o ghisa, non si può improvvisare: servono prodotti e procedure specifiche, non una bacchetta generica.
Il secondo criterio è l’intervallo di fusione. Non basta sapere che la lega “lavora intorno ai 700 °C” o a una temperatura simile. Servono solidus e liquidus, perché la brasatura richiede che il pezzo raggiunga il campo corretto senza fondere il metallo base. Questo dato è particolarmente importante quando si lavora con cannelli meno potenti o su pezzi massivi che disperdono molto calore. Se il calore è insufficiente, la bacchetta si scioglie nel punto sbagliato e il giunto rimane freddo; se è eccessivo, il flussante brucia e il materiale base si ossida.
Il terzo criterio è il formato. Una bacchetta nuda è adatta quando il processo è ben controllato e il flussante viene applicato separatamente. Una bacchetta rivestita o flussata semplifica il lavoro in alcuni casi, ma non elimina la necessità di pulizia e preparazione. Gli anelli e le preforme sono utili quando occorre ripetibilità, ad esempio in produzione o in riparazioni seriali. Anche diametro e sezione incidono molto: un formato troppo grosso rende più difficile dosare il materiale; uno troppo sottile può non essere pratico su giunti più ampi.
Il quarto criterio è la sicurezza. Se il prodotto è senza cadmio, con SDS disponibile e indicazioni chiare del produttore, si riducono le incognite. Se invece mancano dichiarazioni sulla composizione, sulla presenza di cadmio o sulla compatibilità con il flussante, il rischio cresce. In officina, dove contano tracciabilità e ripetibilità, è meglio standardizzare poche leghe affidabili invece di cambiare prodotto di volta in volta in base al prezzo del momento.
Il quinto criterio è la qualità della documentazione. Una buona argentana professionale non si valuta solo dal contenuto di argento, ma dalla completezza delle informazioni: designazione normativa, composizione chimica, temperature di fusione, campi applicativi, flussante compatibile, eventuali limiti e resistenze dichiarate. Anche la resistenza meccanica va interpretata correttamente: la resistenza della lega non coincide automaticamente con quella del giunto reale, che dipende da preparazione, gioco, tecnica e qualità dell’esecuzione.
Per chi lavora in modo occasionale, un approccio semplice ma corretto è questo: identificare prima metallo base, temperatura richiesta e tipo di giunto; preferire leghe senza cadmio; scegliere un diametro adeguato al lavoro; verificare se serve una bacchetta rivestita; controllare che il cannello possa fornire calore sufficiente; leggere scheda tecnica e SDS. In più, conviene fare qualche prova su scarti prima di intervenire su un pezzo definitivo, soprattutto se il giunto dovrà reggere pressione o vibrazioni.
Per chi gestisce un’officina o una produzione, la scelta è più rigorosa. Servono lotti tracciabili, procedure operative scritte, formazione degli addetti e, quando necessario, qualifiche del procedimento. Nei settori sensibili, come gas, refrigerazione, acqua potabile o alimentare, possono essere richiesti controlli aggiuntivi, prove di tenuta e documentazione specifica. In questi casi non si acquista semplicemente una bacchetta: si sceglie un sistema di brasatura coerente con il processo.
Anche la manutenzione del materiale incide sulla qualità d’uso. Le bacchette vanno conservate asciutte, nella confezione originale e ben identificate. Quelle flussate soffrono particolarmente l’umidità e la contaminazione. Se il rivestimento si è deteriorato, se il prodotto è ossidato o se manca l’etichetta, la tracciabilità si indebolisce e conviene sostituirlo. Un materiale d’apporto conservato male può creare problemi anche se, sulla carta, è perfettamente adatto al lavoro.
Infine, attenzione agli errori di scelta che si vedono più spesso: confondere brasatura forte e saldatura per fusione, usare una lega su un materiale non compatibile, riscaldare la bacchetta invece del giunto, alimentare il materiale prima che il pezzo sia alla temperatura giusta, bruciare il flussante o non rimuovere i residui dopo il raffreddamento. Sono errori semplici, ma incidono direttamente su tenuta, pulizia e durata del giunto.


Ultimo aggiornamento 2026-10-19 / Link di affiliazione / Immagini da Amazon Product Advertising API
Prezzi
Il prezzo dell’argentana per saldatura varia molto più di quanto si pensi. Non dipende solo dal contenuto di argento, ma anche dalla presenza o meno di cadmio, dal formato, dal diametro, dalla marca, dalla quantità di confezionamento, dalla disponibilità di schede tecniche e dalla tracciabilità del lotto. In pratica, due bacchette che sembrano simili possono avere costi molto diversi perché appartengono a famiglie di prodotto differenti e rispondono a esigenze diverse.
Nella fascia economica si trovano spesso leghe con contenuto d’argento ridotto, documentazione limitata e pochi diametri disponibili. Il costo può essere più contenuto, soprattutto per confezioni piccole o per prodotti distribuiti in modo generico, ma il risparmio ha senso solo se l’applicazione è semplice e non critica. Per riparazioni occasionali su rame o ottone, dove la compatibilità è chiara e la richiesta prestazionale non è elevata, questa fascia può essere sufficiente. Se però mancano SDS, designazione normativa o una dichiarazione esplicita sull’assenza di cadmio, il prezzo basso non compensa l’incertezza.
La fascia intermedia è spesso la più interessante per chi lavora in manutenzione, idraulica e HVAC. Qui si trovano prodotti di marchi tecnici con scheda tecnica, composizione identificabile, SDS e più varianti di diametro o di rivestimento. Il prezzo sale rispetto ai prodotti più economici, ma di solito cresce anche la costanza tra lotti e la qualità del supporto tecnico. Per chi usa l’argentana con una certa continuità, questo equilibrio tra costo e affidabilità è spesso il più sensato.
Nella fascia professionale rientrano leghe qualificate secondo designazioni ISO, EN o AWS, spesso senza cadmio, con tracciabilità completa e dati chiari su fusione e applicazione. Qui il costo può essere sensibilmente più alto, ma cambia anche il livello di controllo sul processo. Quando servono preforme, anelli, formati speciali o prodotti destinati a settori regolati, il prezzo riflette non solo la lega in sé, ma la prevedibilità del giunto, la documentazione e la conformità richiesta dall’impiego.
Per dare un ordine di grandezza, nelle versioni più semplici e non critiche si può incontrare una spesa contenuta per singola bacchetta o per piccoli lotti, mentre i prodotti professionali e tracciati tendono a costare di più, soprattutto se il contenuto d’argento è elevato. Tuttavia non è corretto fissare un prezzo unico: una confezione piccola per uso hobbistico, una bacchetta rivestita e una preforma per produzione non stanno nella stessa fascia. Anche il costo dell’argento e le condizioni di mercato possono modificare rapidamente il listino.
La vera differenza, sul piano economico, non è solo nel prezzo di acquisto ma nel costo totale. Un materiale d’apporto economico può richiedere più rilavorazioni, più scarti, più tempo di preparazione e un controllo qualità più stretto. Una lega professionale, invece, può costare di più all’inizio ma ridurre errori, rilavorazioni e tempi morti. Per questo, soprattutto in officina, conviene confrontare non solo il prezzo della bacchetta, ma l’intero ciclo di utilizzo: preparazione, consumi di flussante, resa, scarti e affidabilità del giunto.
Se l’obiettivo è un acquisto consapevole, il punto non è trovare la bacchetta più economica, ma quella più coerente con metallo base, temperatura, ambiente di esercizio e livello di responsabilità del lavoro. Su un impianto critico, una lega ben documentata vale più di una semplice percentuale d’argento dichiarata in modo generico. E in molte applicazioni è proprio questa differenza a giustificare il salto di prezzo.
Ultimo aggiornamento 2026-10-19 / Link di affiliazione / Immagini da Amazon Product Advertising API
